Exxtra Adhere EAA8409:铝塑与纸塑复合用高酸含量EAA粘接树脂
做铝塑复合或纸塑挤复的加工厂,绕不开一个问题:粘接层树脂对铝箔、金属化膜或纸张的附着力不够,产线被迫降速,或者得额外上底涂。有客户反馈,换用高酸含量的EAA之后,剥离强度上来了,底涂工序也可以省掉。Exxtra Adhere EAA8409正是针对这类场景的一支中熔指、高酸含量乙烯丙烯酸共聚物,原名Escor 5050,现归入埃克森美孚Exxtra Adhere系列1。
产品基本信息
以下数据取自埃克森美孚公开技术数据表,典型值不作为规格承诺2。
| 项目 | 典型数值 | 单位 | 测试方法 |
|---|---|---|---|
| 密度 | 0.936 | g/cm³ | ASTM D1505 |
| 熔融指数(190°C / 2.16 kg) | 8.4 | g/10 min | ASTM D1238 |
| 丙烯酸含量 | 9.0 | wt% | ExxonMobil Method |
| 熔融峰值温度 | 97 | °C | ExxonMobil Method |
| 推荐挤出涂覆温度区间 | 260–280 | °C | — |
核心特性
极性基材无底漆粘接。9.0 wt%的丙烯酸含量带来较强的极性,对铝箔、金属化膜、纸张、钢铁和玻璃表面均有良好的粘附能力,在不少复合结构中可以把底涂环节省掉3。
与LDPE、EVA的层间结合平衡。EAA8409不单单“粘得住基材”,与共挤的LDPE或EVA层之间也有可靠的层间粘力,适合多层共挤结构中作为 tie layer 使用4。
中熔指适配高速涂覆。8.4 g/10min的熔指在EAA中属于中等流动水平,兼顾涂覆牵伸性与熔体强度。TDS记录的牵伸数据为35 rpm、280°C条件下可达180 m/min,对常规高速挤出涂覆线有较好的工艺匹配度5。
加工窗口明确。260–280°C是推荐涂覆温度区间,超过300°C存在降解风险;停机前用LDPE或专用清洗料过渡,可减少对螺杆和模头的腐蚀隐患6。
典型应用场景
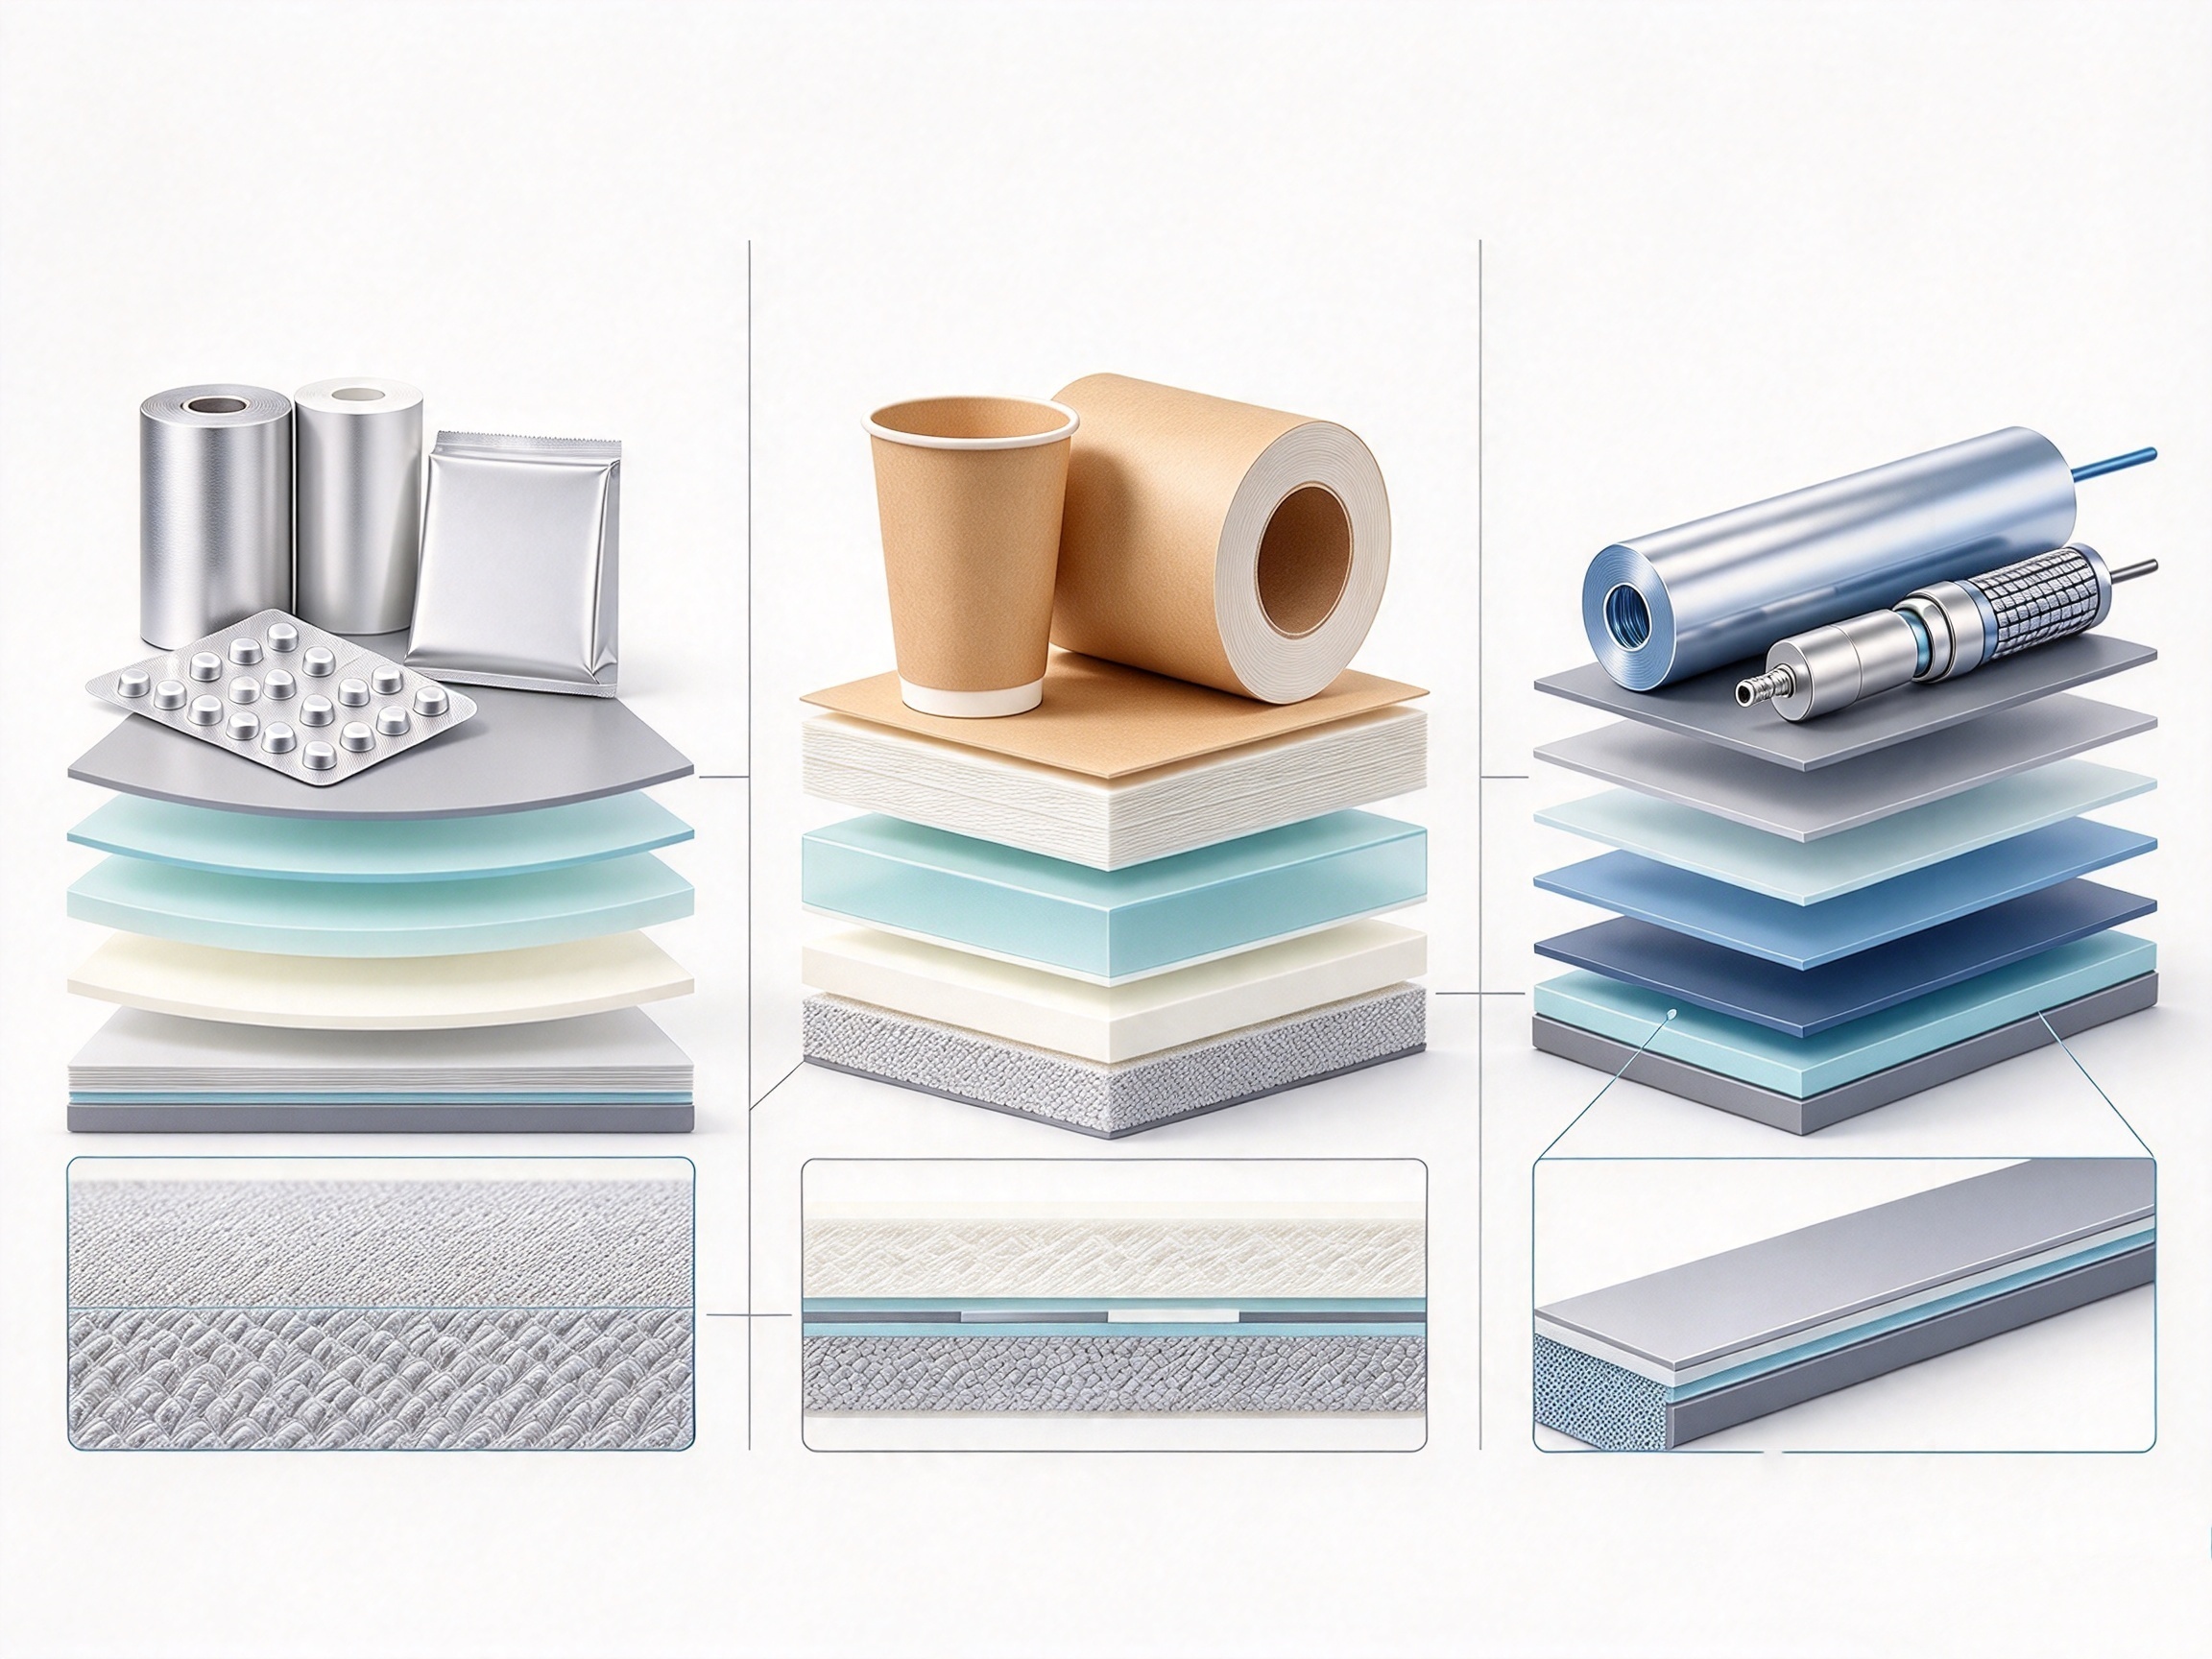
铝塑复合与含铝包装。某铝塑复合企业将EAA8409用作铝箔与PE之间的粘接层,在药用铝箔或食品含铝包装结构中,依靠其极性基团直接与铝箔表面形成粘合,省去溶剂型底涂工序,复合线的有机溶剂使用量明显下降。
纸塑挤出复合。某制品加工厂在纸杯或纸基液体包装的挤出复合中,将EAA8409与LDPE共挤,EAA侧贴合纸张,LDPE侧作为热封层。有反馈显示,在潮湿或含脂内容物条件下,粘接层对纸张纤维的渗透和锚固表现比普通LDPE复合更稳定。
金属化薄膜复合与电缆护套。金属化膜的表面能较低,EAA8409的酸含量对金属化层仍能形成有效粘附;在电缆护套的共挤结构中,也可作为极性功能层与金属屏蔽层之间的粘接树脂使用7。
需要说明的是,EAA8409的公开TDS未将其列为医疗应用推荐牌号,涉及医疗灭菌包装等场景时,建议先与埃克森美孚确认合规边界,再进入小试8。
技术参数横向参考
| 对比维度 | Exxtra Adhere EAA8409 | 通用EAA涂覆牌号(参考) |
|---|---|---|
| 丙烯酸含量 | 9.0 wt% | 通常6–9 wt% |
| 熔指(190°C/2.16kg) | 8.4 g/10min | 视牌号从5到15不等 |
| 粘接基材范围 | 铝箔、金属化膜、纸、钢、玻璃、极性基材 | 以铝箔和纸为主,极性基材覆盖视酸含量而定 |
| 与LDPE/EVA层间粘接 | TDS明确标注“出色平衡” | 部分通用牌号侧重基材粘接,层间粘接数据不突出 |
EAA的选型本质是酸含量、熔指与加工窗口之间的取舍。EAA8409的定位不是“万能粘接层”,而是在9%酸含量这一档上,把基材粘接与共挤层间粘接做了兼顾。
供应链与交付说明
青岛美丰贸易有限公司在塑料原料贸易领域经营二十余年,是奇美、SABIC、韩华、晓星等品牌的一级代理商,主营ABS、PC、PP、PMMA、EVA等通用及工程塑料。物流端设有四大自有仓库,支持一般贸易、加工贸易手册及保税转口业务。Exxtra Adhere EAA8409属于埃克森美孚Exxtra Adhere系列,公司按项目需求进行常规备货,具体可供量以合同确认为准。
如果复合结构涉及PC、ABS等工程塑料层,或需要配套的增韧、阻燃、染色方案,兄弟公司美泰塑胶可承接以工程塑料为核心的改性与着色配套,常规颜色及基础改性产品的交样节奏按项目排期推进。
常见问题
Q:EAA8409和原来的Escor 5050是什么关系?
A:是同一产品的新旧牌号。埃克森美孚将原Escor系列逐步归入Exxtra Adhere品牌,EAA8409对应原Escor 5050,核心物性未发生改变9。
Q:用于铝箔复合时,是否一定需要底涂?
A:在多数铝箔挤出复合结构中,EAA8409依靠9%的丙烯酸含量可直接与铝箔表面形成粘接,具备无底漆复合的条件。但实际是否需要底涂,取决于铝箔表面状态、复合线速度与后道灭菌条件,建议先做剥离强度验证再定工艺。
Q:加工温度上有什么需要注意的?
A:TDS推荐的挤出涂覆区间为260–280°C,超过300°C可能导致树脂降解。停机前建议用LDPE或专用清洗料把EAA8409从螺杆和模头中顶出,避免残留树脂在高温下长时间停留10。
Q:样品和技术资料怎么获取?
A:可提供付费样品用于上机试料,样品费用在后续订单中抵扣。物性数据以埃克森美孚公开TDS为基准,加工窗口和复合结构适配性可结合美泰塑胶的改性配套能力做进一步对接。

一句话总结:Exxtra Adhere EAA8409以9%酸含量在中熔指档位上兼顾铝箔、金属化膜、纸张的极性粘接与LDPE/EVA层间结合,是铝塑与纸塑复合结构中值得纳入试料清单的EAA粘接层选项。
数据来源:ExxonMobil,Exxtra™ Adhere EAA8409(曾用名Escor™ 5050)乙烯丙烯酸共聚物技术数据表。