医疗器械的选材逻辑,这两年往"耐灭菌"和"可追溯"两端收紧。据 Evaluate MedTech 历年统计,全球医疗器械市场已进入五千亿美元量级,其中可重复使用器械与药物输送耗材占比稳定上升,这两类产品的共同要求是:多次灭菌后力学性能不塌、尺寸不漂、外观不变。医疗级PEI正是在这个背景下被反复问到的一类材料。它不走氟塑料那种极端路线,而是在耐温、尺寸稳定、透明性与阻燃之间取折中。SABIC 的 ULTEM HU1000 是这一族里较有代表性的一支,本文把它公开的技术数据表拆开来看,说清楚适合做什么、不适合做什么,以及采购环节最容易出错的地方。

一、217℃玻璃化温度,真正解决的是什么问题
作为医疗级PEI里被问得较多的一支,ULTEM HU1000 是无增强的非晶型聚醚酰亚胺,玻璃化转变温度 217℃,1.8 MPa 负荷下热变形温度 192℃,0.45 MPa 下 209℃,维卡软化点 215℃,UL 相对温度指数三项均为 170℃。这组数字在工程塑料里属上游,比 PC 高出四十度以上。
但耐高温工程塑料的选型边界从来不在最高温度那一栏。我们注意到,客户真正被卡住的是三个场景:
- 蒸汽灭菌。134℃ 饱和蒸汽反复作用,PC 件常在数十次循环后出现应力开裂或雾化,PEI 的耐水解稳定性可以覆盖这一区间。
- 在线清洗与回流。部分药械组件要随整机过 CIP/SIP 或回流焊,短时峰值温度会顶到 200℃ 以上。
- 薄壁件刚性。非晶材料超过 Tg 后模量连续下降,模量不足就会蠕变。HU1000 弯曲模量 3300 MPa、拉伸模量 3200 MPa,配合 0.5–0.7% 的双向同性收缩,做精密配合件时尺寸可预期性较好。
需要提醒的是,非晶材料没有明显熔点,所以"耐温"要看承载时间与应力水平,不能只认单一温度值。数据表注释写得很清楚:这些数值仅作选材参考,不能直接当规格书,也不能用于零件与模具设计。
二、读PEI物性表,采购该盯住这六项
原厂数据表列了几十项指标,PEI物性表里真正影响报价、良率和装配的集中在六项。
| 指标 | 典型值 | 测试方法 | 采购需要关注的点 |
| 拉伸屈服强度 | 110 MPa | ISO 527 | 与 PC 接近,但不能套用 PC 的破坏模式估安全系数 |
| 弯曲模量 | 3300 MPa | ISO 178 | 薄壁刚性件的主要依据,决定壁厚能否减薄 |
| 缺口冲击强度 | 6 kJ/m² | ISO 180/1A | 全表最需留意的一项,缺口敏感明显 |
| 热变形温度 | 192℃(1.8 MPa) | ISO 75/Af | 决定能否过蒸汽灭菌与回流工序 |
| 吸水率 | 0.25%(24h)/1.25%(饱和) | ISO 62-1 | 影响干燥能耗与尺寸补偿 |
| 熔体体积速率 | 13 cm³/10min(360℃/5kg) | ISO 1133 | 判断流动性等级,决定能否填满多腔薄壁模 |
无缺口冲击在 23℃ 与 -30℃ 下均为 NB(不断裂),看着韧性充裕;但缺口冲击只有 6 kJ/m²,且随温度变化很小。这说明 PEI 对尖角、熔接痕、嵌件边缘高度敏感。从客户反馈来看,PEI 件开裂事故绝大多数不是强度不够,而是结构上留了尖锐内角,或者脱模时强行顶出。
密度 1.27 g/cm³ 也常被忽略。同一零件,PEI 比 PC 重约 6%,按公斤计价再折算单件成本时,这个差值会被放大。做医疗级PEI的成本测算,建议直接按单件克重乘损耗率来比,而不是比每公斤报价。
三、六种灭菌方式,都能过但结果不一样
数据表描述 HU1000 可耐受蒸汽、过氧化氢、伽马、环氧乙烷、UV-C 与电子束的反复灭菌循环。这句话容易被理解成"随便选一种都行",实际要分三层看:
- 化学兼容性。蒸汽与过氧化氢属水解、氧化环境,考验耐水解稳定性;EtO 为低温工艺,对本体几乎没有损伤,但残留解析周期长。
- 辐射剂量累积。伽马与电子束属电离辐射,PEI 耐辐射性优于多数透明树脂,但高累计剂量下仍会黄变。原色为透明琥珀,黄变在深色件上看不出,在透明视窗件上就是外观缺陷。
- 验证成本。更换灭菌方式在器械注册里属变更事项,常需重做生物相容性与性能验证。可反复灭菌的工程塑料选型,必须先把灭菌方式在设计冻结前定下来,再倒推材料,而不是先定材料后补验证。
四、颜色定制:医疗件改色最容易踩的坑
HU1000 原色为透明琥珀,原厂另提供透明与不透明两种定制色。这里有个反复出现的错误:把医疗件着色当成普通注塑件的外观点缀,找一家通用染色厂配个色就上线。医疗色母与PEI颜色定制的门槛不在调色,在四件事上:
- 载体匹配。色母载体要与 PEI 的加工温度窗口(熔体 350–410℃)相容,通用载体在高温下分解,会带来黑点与气味。
- 合规文件链。色母成分需纳入生物相容性评估,ISO 10993 与 USP Class VI 的结论针对特定配方,换了色母,原结论不能自动沿用。
- 灭菌后的色漂移。伽马与电子束会引起部分有机颜料褪色或迁移,配色阶段就应做灭菌前后对比,按 ΔE 量化控制而不是目视判断。
- 变更管理。医疗级材料的配方锁定与变更通知,本身就是注册资料的一部分。供应商换颜料、换产地都应触发告知,这条要写进合同。
兄弟公司美泰塑胶以工程塑料为核心,覆盖 PC、ABS、PP、PA、PBT、PPS、PPA、PETG,可做增韧、填充、合金、阻燃与染色,也能做医疗色母。常规颜色与基础改性产品 3 天交样、7 天交货,适合验证阶段压周期。
五、从询价到批量:四步走与五类常见错误
医疗级PEI材料的采购流程比通用塑料长,长在文件和验证上。下面按四步走,再把反复出现的错误列出来。
第一步,锁定合规文件包。索取原厂技术数据表、ISO 10993 或 USP Class VI 支持性声明、UL 黄卡(HU1000 对应 E121562-100044765)、RoHS 与食品接触声明。注意数据表里的 UL 评级不覆盖全部厚度与颜色,薄壁件要单独核对黄卡。
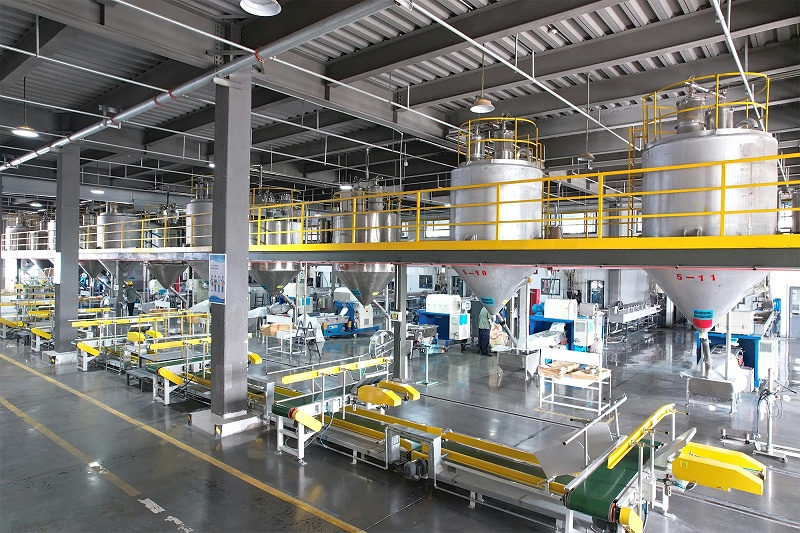
第二步,按工艺窗口核设备能力。干燥 150℃、4–6 小时,最大含水率 0.02%;熔体 350–410℃,模温 135–180℃。PEI注塑工艺窗口直接决定现有产线能不能用:普通水温机达不到 135℃ 以上模温,需要油温机;料筒与螺杆要耐受 400℃ 级停留,热流道需单独评估。
第三步,打样验证而非等比放大。用替代模具或旧模先做收缩率实测,非晶材料虽双向同性,实际收缩仍受几何与工艺影响。
第四步,确定供货与贸易方式。进口牌号的交期波动多来自船期与报关方式。青岛美丰贸易有限公司有二十余年塑料原料贸易经验,是奇美、SABIC、韩华、晓星等品牌的一级代理,主营 ABS、PC、PP、PMMA、EVA 等通用及工程塑料,全国设四大自有仓库,主营产品常备现货,可走一般贸易、加工贸易手册与保税转口。

总结建议
医疗级PEI不是"性能越高越好"的选择,而是"约束条件能否同时满足"的选择。ULTEM HU1000 的价值在于把 217℃ 耐温、0.5–0.7% 稳定收缩、V0 级阻燃与透明性放在同一牌号里,代价是缺口敏感与偏高的加工门槛。生物相容性PEI的采购,核心动作是在设计冻结前把灭菌方式、颜色方案、合规文件链与贸易方式一次问清,让材料参数服务于注册路径,而不是等出了问题再回头换料。能把这张表提前填满的供应商,才值得进入合格供方名单。